
钛合金非标加工件在现代工业装备中承担着结构连接、耐蚀防护、异形适配等关键作用。由于钛合金材料具有强度高、导热系数低、弹性模量小、化学活性强等特性,其切削加工过程与普通钢材、不锈钢存在显著差异。宝鸡汇基金属有限公司依托宝鸡钛产业核心区域的配套资源,长期专注于钛合金非标加工件的定制生产,在CNC车铣加工领域积累了贴合实际生产的技术经验。本文围绕钛非标加工件CNC车铣加工的核心技术要点展开梳理,为相关行业采购与技术人员提供参考。
钛合金材料特性对切削加工的基础影响
钛合金的切削加工性通常介于铝镁合金与高温合金之间,其比强度高、热导率低的特点直接影响了切削过程中的温度分布与刀具磨损状态。具体来看,钛合金导热系数约为45钢的五分之一,切削时产生的热量高度集中在切削刃附近,容易导致刃区温度快速攀升。同时,钛合金弹性模量较低,细长件或薄壁件在切削力作用下容易产生回弹变形,影响尺寸精度。此外,钛合金在切削高温下化学活性增强,易与刀具材料发生亲和反应,产生粘刀、积屑瘤等现象。这些材料特性决定了钛非标加工件的CNC车铣加工不能简单套用普通金属的切削参数,需要从刀具选型、切削参数、冷却方式、工艺路径等多个维度进行系统性调整。
刀具材料与几何角度的合理选择
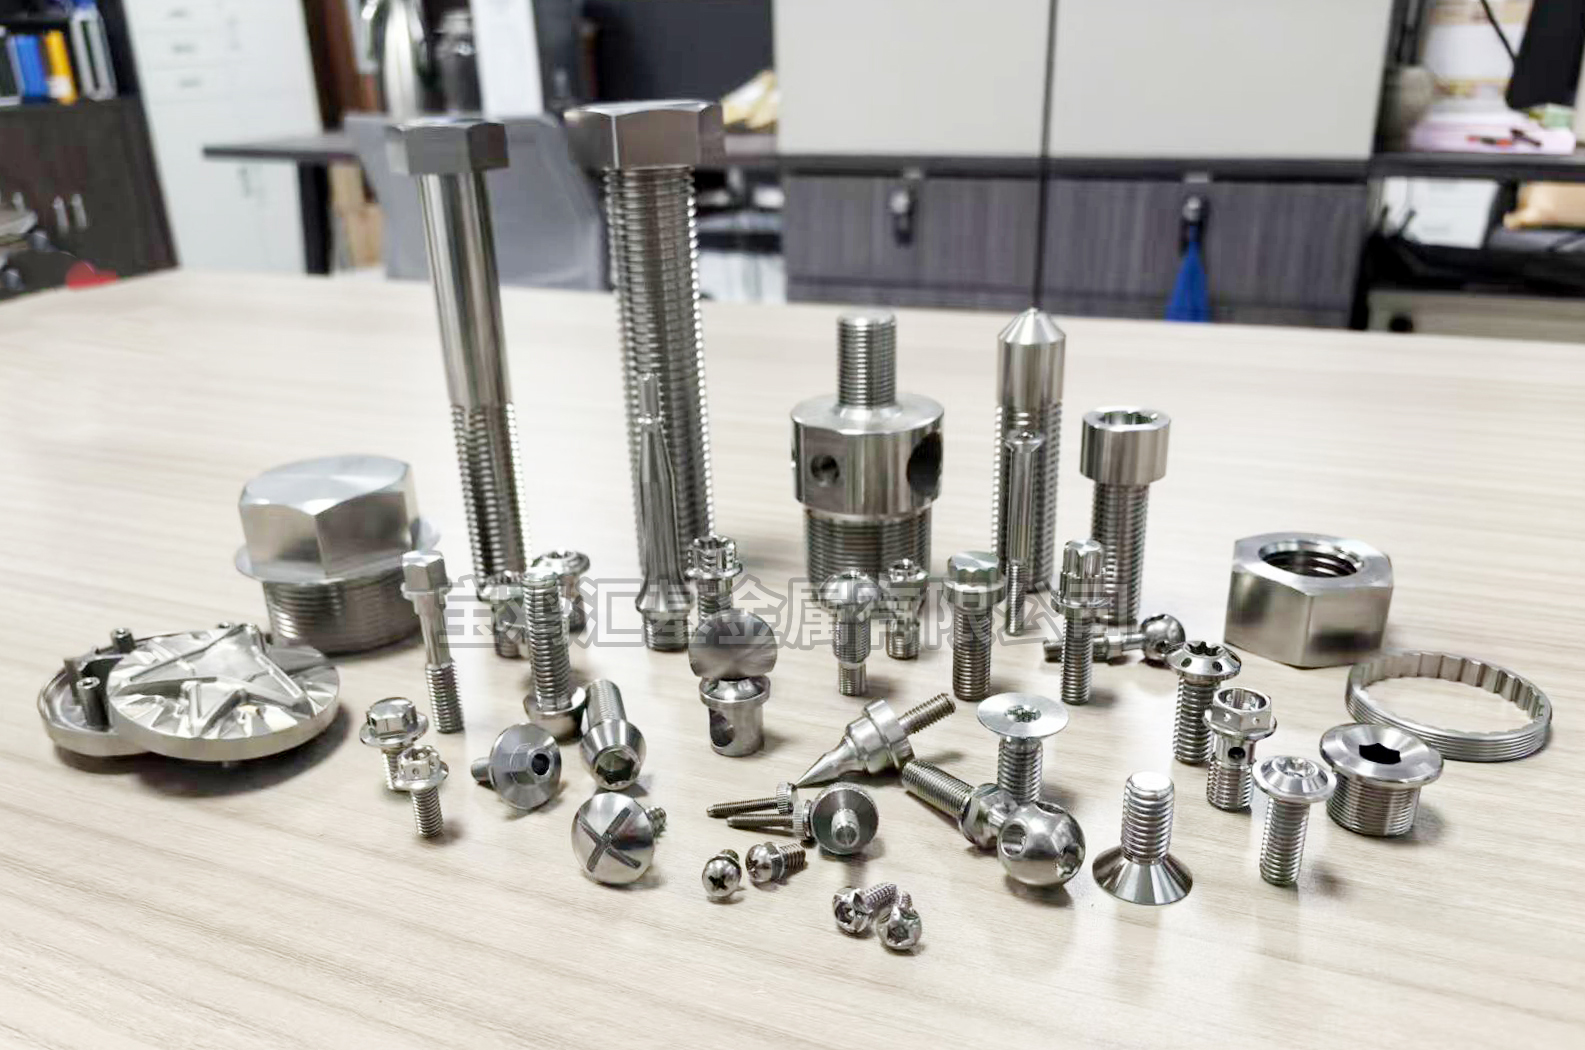
刀具材料的合理选择是保障钛非标加工件加工质量的前提条件。硬质合金刀具是目前钛合金切削加工中应用较为广泛的刀具类型,其中细颗粒或超细颗粒硬质合金具备较高的硬度和耐磨性,适合中等切削速度下的车削与铣削加工。在精加工工序中,也可选用聚晶金刚石刀具,其导热性能好、摩擦系数低,有利于获得良好的表面质量。刀具几何角度的设计需要兼顾刃口强度与切削锋利度。前角通常控制在5度至10度之间,过大的前角会削弱刃口强度,过小的前角则增大切削力。后角宜适当加大,以减小刀具后刀面与工件已加工表面的摩擦接触面积,降低摩擦热积累。刃口应保持锋利,避免采用负倒棱过大的钝化处理方式,以减少切削变形和加工硬化层的产生。
切削参数与冷却润滑的关键控制
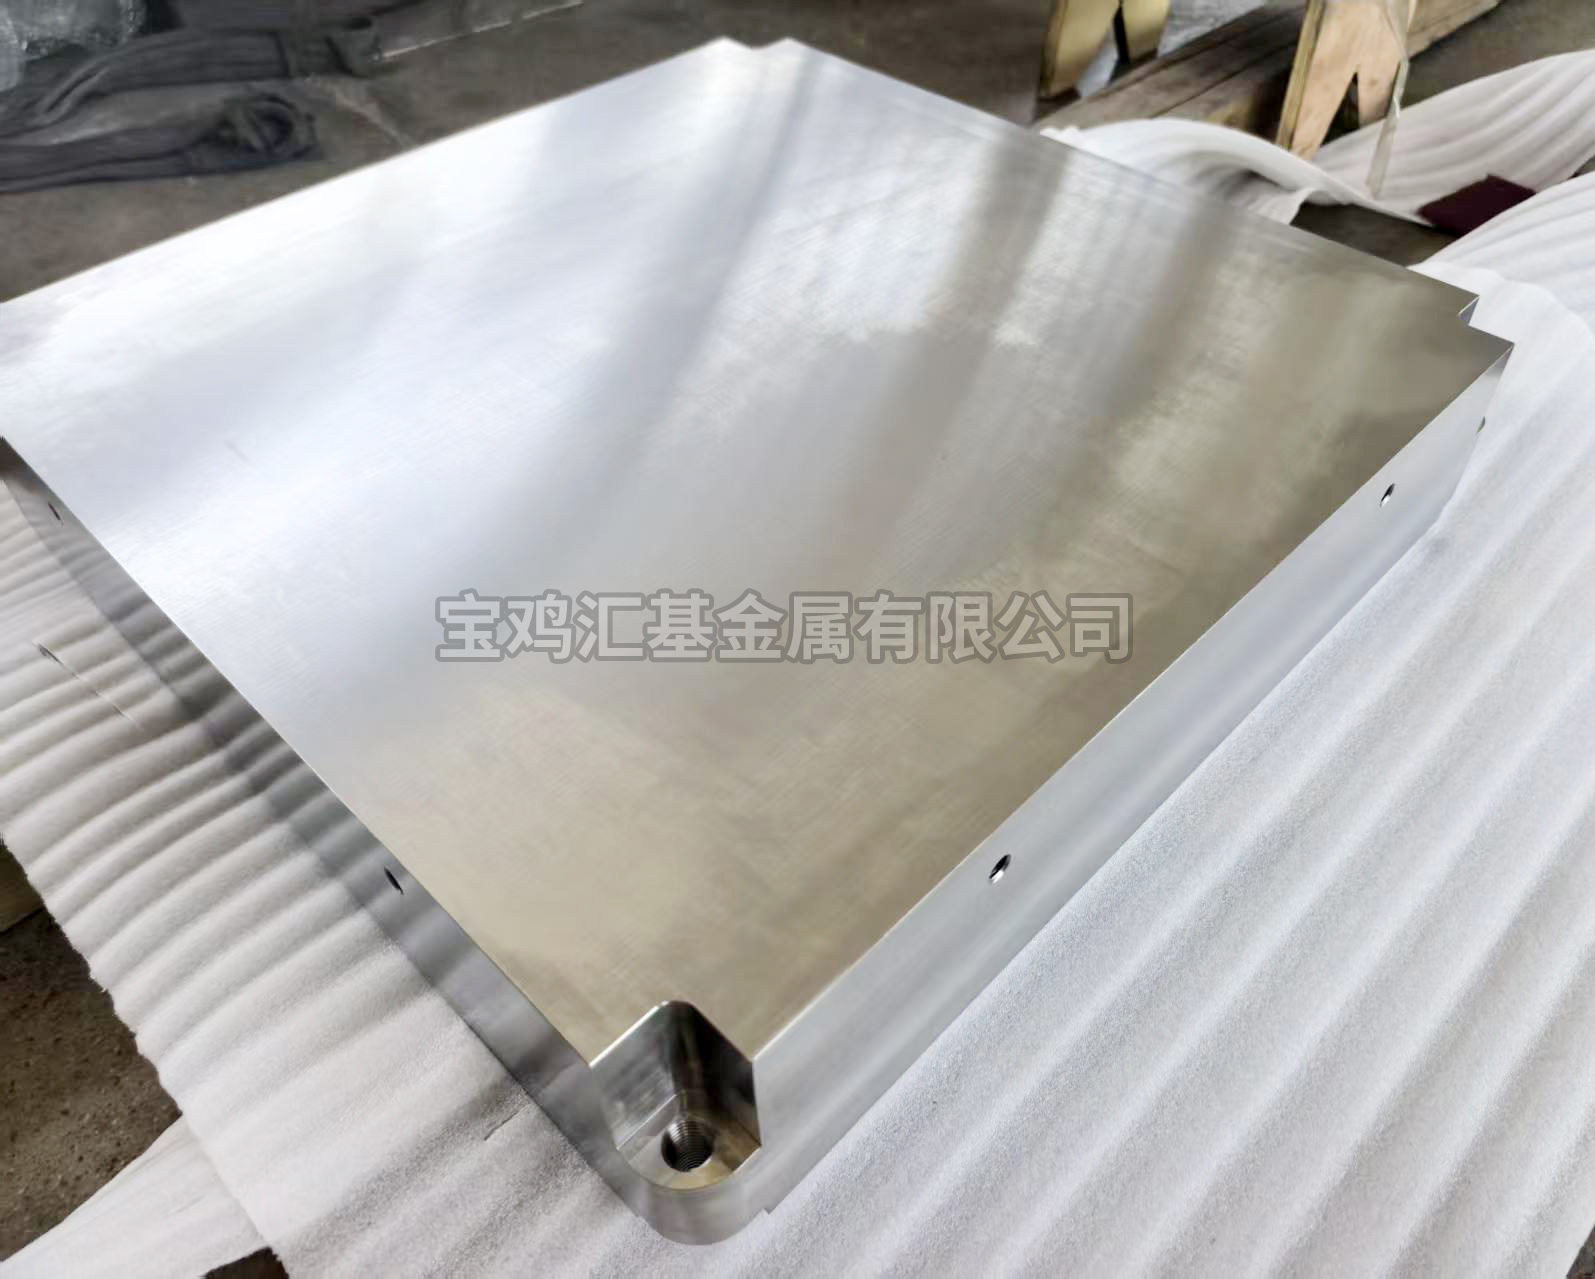
切削参数的合理匹配直接影响钛非标加工件的加工效率与表面完整性。由于钛合金导热性差,切削速度不宜过高,车削加工中硬质合金刀具的切削速度通常控制在40至80米每分钟范围内,铣削加工则根据刀具直径与刀具材料相应调整主轴转速。进给量需根据加工余量与表面要求合理设定,粗加工时适当加大进给量以提高材料去除率,精加工时采用较小进给量保障尺寸精度与表面粗糙度。切削深度方面,应避免过小的切深导致刀尖在硬化层上挤压摩擦,也不宜一次切除过大余量造成切削温度急剧升高。冷却润滑方式对钛合金加工至关重要,推荐采用大流量、高压力的水基切削液进行充分冷却,重点对准切削区喷射,确保刀具刃口与工件接触区域得到及时降温,减少粘刀现象并延长刀具使用寿命。
非标异形结构的工艺路径优化
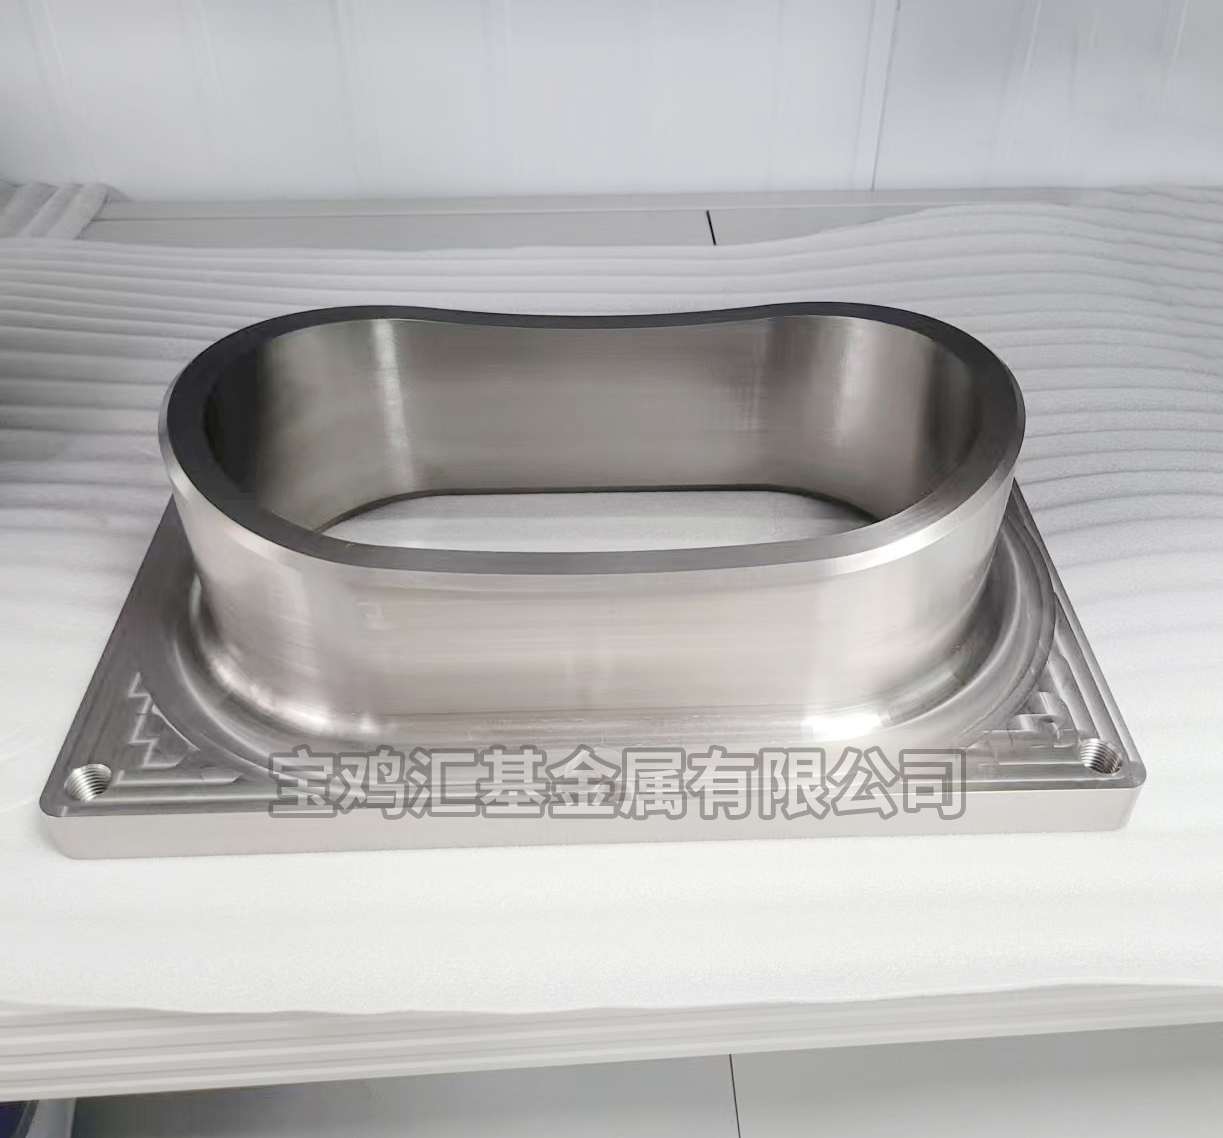
钛非标加工件通常具有结构形状多样、尺寸规格特殊、配合精度要求高等特点。在CNC车铣复合加工中,异形法兰、非标管件、连接配件等构件往往需要经过多道工序组合完成。合理的工艺路径规划是保证加工精度与生产效率的关键。加工顺序一般遵循先粗后精、先基准后其他的原则,优先加工定位基准面,为后续工序提供可靠的装夹基准。对于结构复杂的异形件,可采用车铣复合加工中心一次装夹完成多面加工,减少重复装夹带来的定位误差。粗加工阶段优先去除大部分加工余量,精加工阶段采用较小的切削深度与进给量,逐步修正尺寸至图纸要求。薄壁结构件在加工过程中容易产生振动与变形,可采用适当的辅助支撑或填充方式增强刚性,同时调整切削参数以减小径向切削力。
尺寸精度控制与表面质量保障
钛非标加工件的尺寸精度控制需要综合考量机床精度、刀具磨损、热变形与弹性回弹等多重因素。加工过程中,刀具磨损会导致实际切削尺寸逐渐偏离设定值,因此批量加工时应定时检测关键尺寸并适时补偿调整。钛合金材料弹性模量较小,切削力作用下容易产生让刀现象,精加工阶段宜采用较小的径向切削深度,并在最终尺寸加工后安排无进给光刀工序,以消除弹性变形带来的尺寸偏差。表面质量方面,钛合金加工容易出现表面硬化层、微裂纹、残余应力等缺陷。精加工时采用锋利的刀具、合适的切削速度与充足的冷却,有助于获得均匀一致的表面状态。对于需要配合安装的构件,表面粗糙度应控制在合理范围内,既要保证配合面的贴合紧密性,又要避免过度追求低粗糙度而增加加工难度与成本。
常见加工缺陷的识别与规避
钛非标加工件在CNC车铣加工过程中可能出现的常见缺陷包括表面烧伤、崩刃、尺寸超差、表面毛刺等。表面烧伤通常由切削温度过高引起,表现为工件表面出现蓝紫色氧化色斑,严重时会导致材料表面硬度下降。规避措施在于合理降低切削速度、加大冷却液流量、保持刀具刃口锋利。崩刃现象多因刀具材料韧性不足或切削负荷过大所致,需根据加工阶段选择合适的刀具牌号,并避免在硬化层上进行切削。尺寸超差往往与刀具磨损、热变形或装夹松动有关,需要加强过程检测频次,及时调整加工参数。毛刺问题多出现在薄壁件或交叉孔结构的边缘部位,可通过调整刀具路径、增加去毛刺工序或采用适当的刀具角度予以控制。
质量检验与批次一致性管控
钛非标加工件的质量检验涵盖外观状态、尺寸参数、材质性能等多个维度。外观检验主要检查构件表面有无裂纹、折叠、划伤、氧化色等缺陷。尺寸检验依据图纸要求使用卡尺、千分尺、三坐标测量仪等量具进行检测,重点控制配合部位的尺寸公差与形位公差。材质检验可通过光谱分析、硬度测试、金相检验等方式验证材料牌号与内部组织状态。批次一致性管控方面,宝鸡汇基金属有限公司在加工过程中统一各批次产品的工艺参数与操作规范,对原材料采购、加工过程、成品检验实施全程记录与追溯,确保不同批次交付的非标加工件在尺寸规格、表面状态与力学性能方面保持稳定,满足设备装配与长期运行的使用要求。
钛非标加工件的CNC车铣加工是一项涉及材料学、机械加工工艺学与过程控制技术的综合性制造活动。宝鸡汇基金属有限公司扎根钛合金非标加工领域多年,依托标准化的生产管理体系与常规化的工艺管控流程,持续为石油化工、精细化工、海水淡化、航空航天等行业提供规格多样、适配性强的钛非标加工件产品。公司持有ISO9001与GJB9001C管理体系认证,所有加工工序均参照国家及行业相关标准执行,对构件的尺寸参数、表面状态、内部组织与力学性能进行常规化检测管控。未来,随着工业设备对构件轻量化、耐蚀性与复杂结构适配性的要求不断提升,钛非标加工件的CNC车铣加工技术也将持续迭代升级,为各行业设备配套与产线稳定运行提供更为可靠的产品支撑。