宝鸡汇基金属有限公司深耕钛锻件领域多年,今天围绕化工防腐场景,谈一谈钛锻件表面处理的相关技术知识。化工行业设备长期接触酸、碱、盐等各类腐蚀介质,钛材虽然本身具备优良的耐腐蚀性能,但锻件出厂前的表面处理环节,同样直接影响其防腐表现与使用寿命。本文从原理到实操,做一次系统的科普梳理。
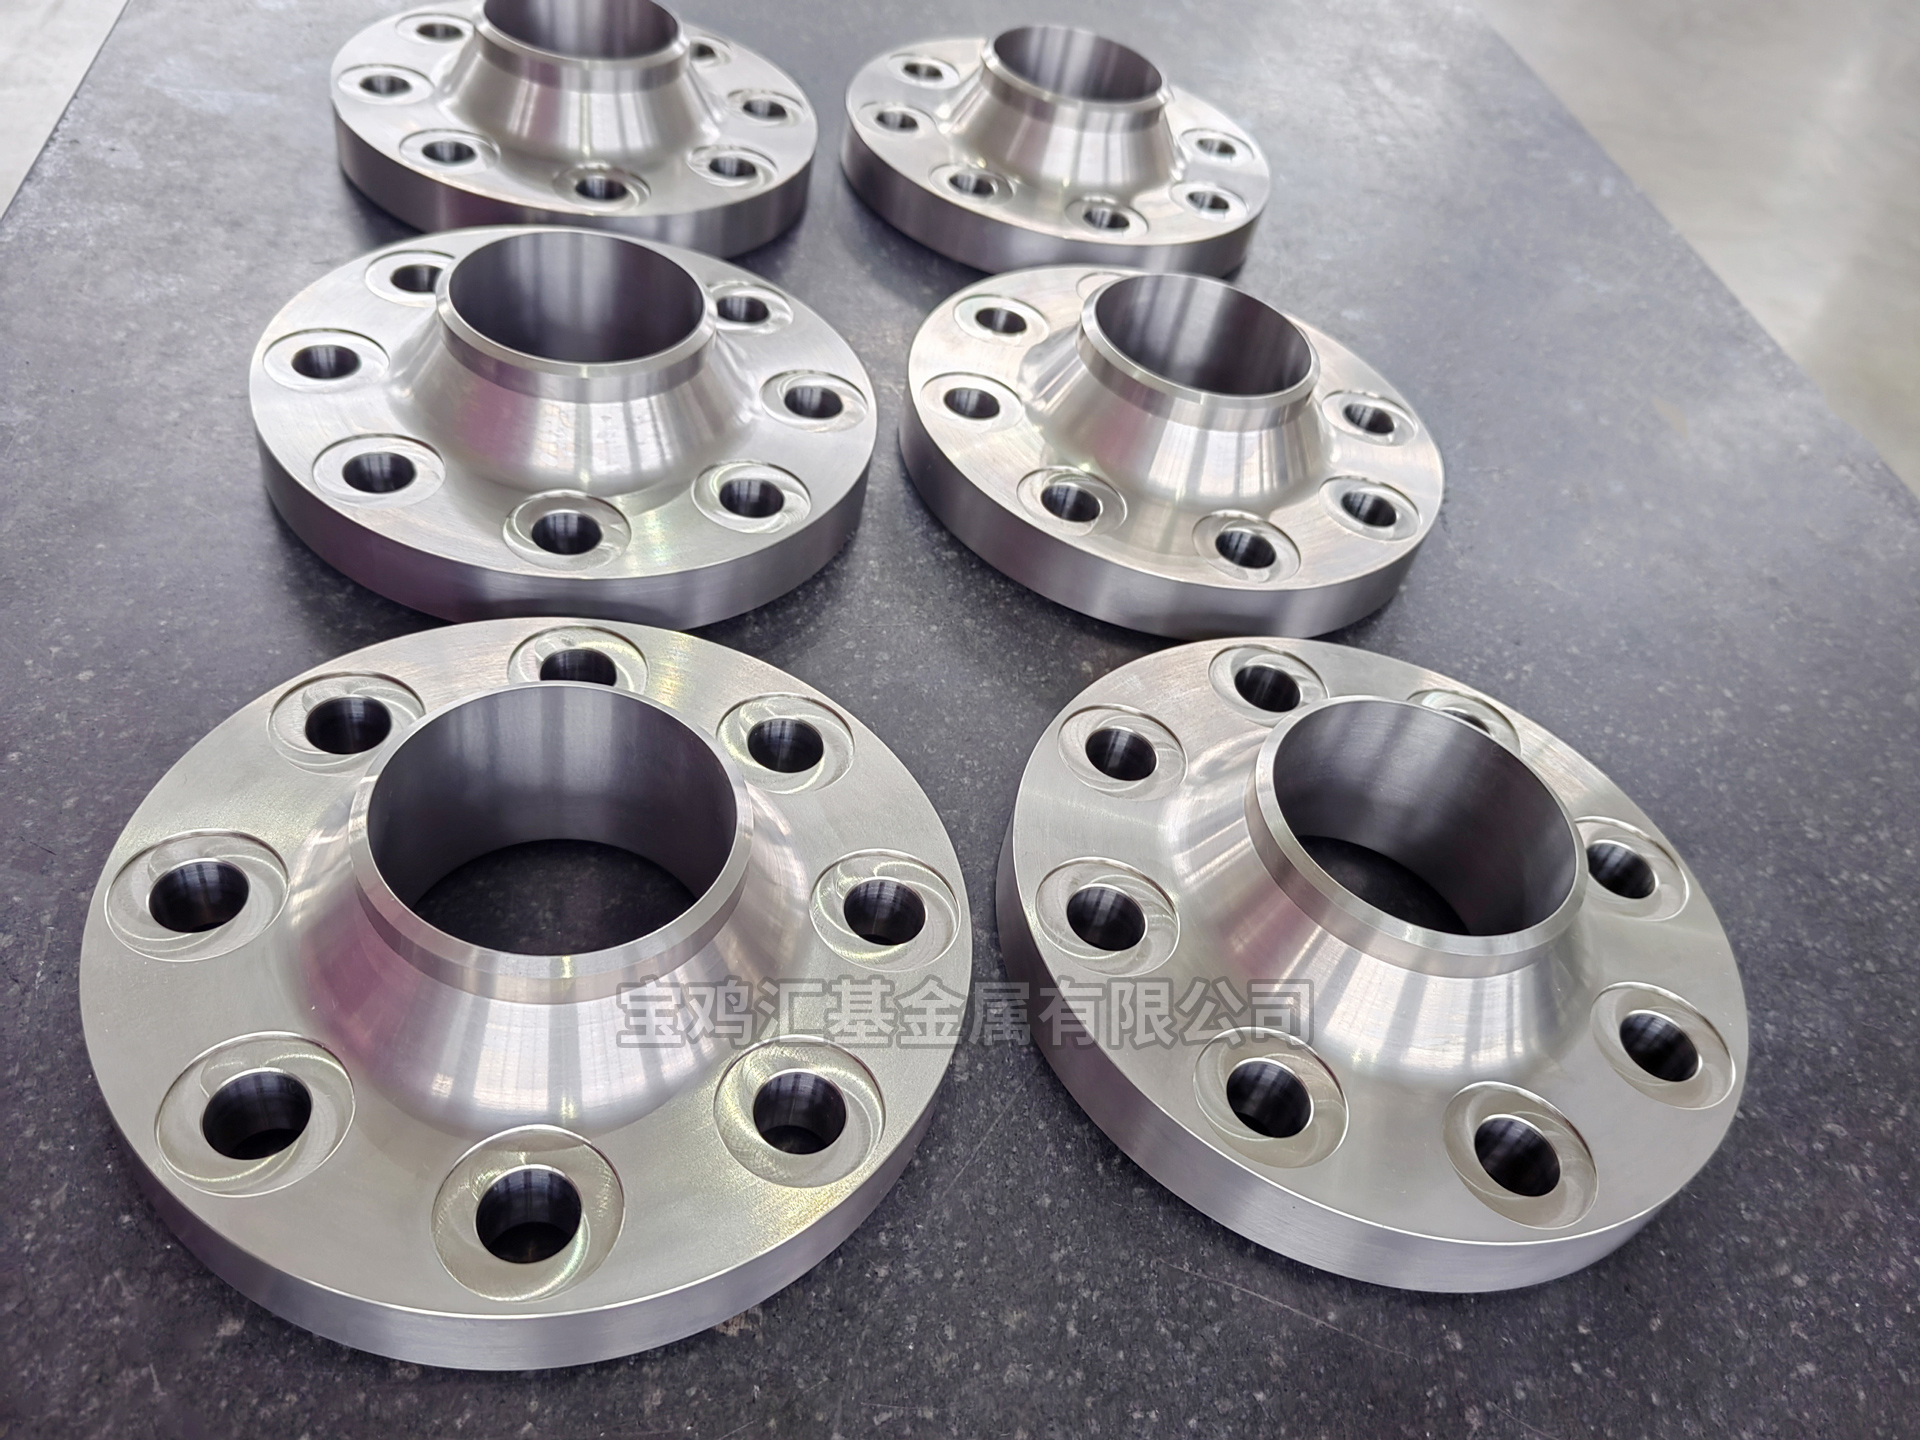
一、钛材耐蚀的本质与表面处理的意义
钛之所以耐腐蚀,核心在于其表面能够自发形成一层致密的氧化膜,主要成分为二氧化钛。这层膜厚度仅数纳米到数十纳米,却结构致密、附着力强,一旦破损还能在含氧环境中迅速自愈合,这是钛在氯碱、海水淡化、精细化工等强腐蚀工况中长期稳定运行的底层逻辑。

表面处理的意义,正是围绕这层氧化膜展开。一是清除锻造、热处理过程中产生的氧化皮与污染层;二是让表面状态更均匀,减少电化学腐蚀的薄弱点;三是为后续检验、装配、深加工提供合格的表面基础。可以说,表面处理是钛锻件从毛坯走向合格配套件的关键一环。
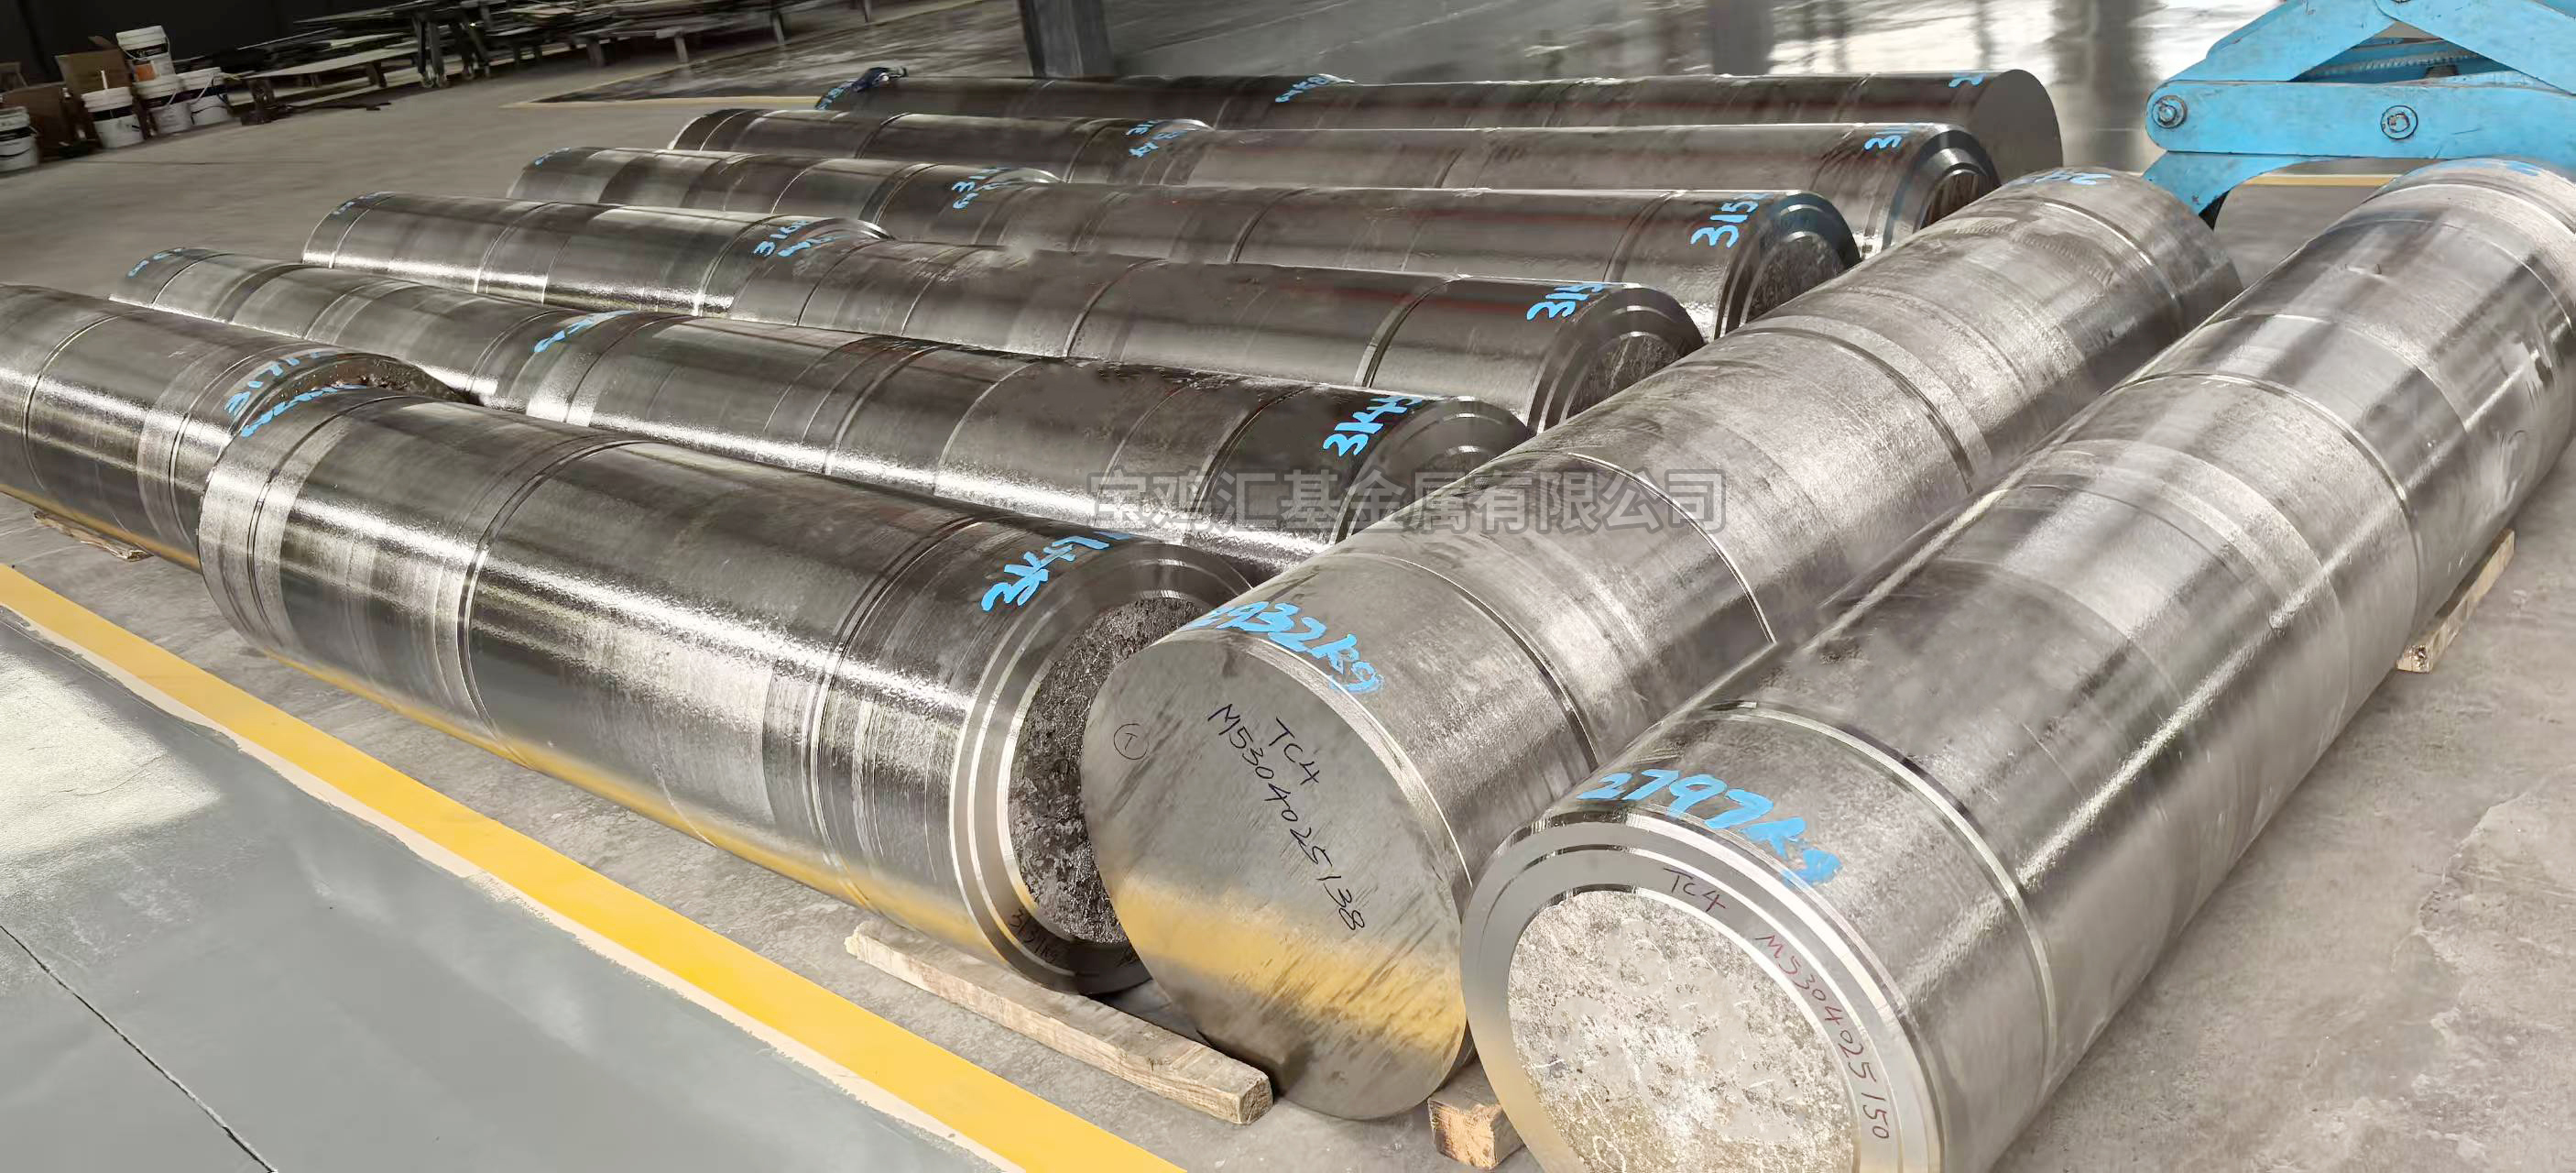
二、化工防腐钛锻件的常见表面处理方式
第一类是除鳞清理。钛锻件经过自由锻、模锻以及热处理之后,表面会形成较厚的氧化皮。工业上通常采用喷砂的方式先行清理,砂料多选用氧化铝等不含铁质的磨料,避免铁离子污染表面。喷砂后再辅以酸洗,将残余氧化层彻底去除。
第二类是酸洗处理。酸洗一般采用硝酸加氢氟酸的混合酸体系,硝酸的作用是氧化溶解氧化皮,氢氟酸负责腐蚀基体上的附着物,同时硝酸能抑制氢的过量渗入。酸洗工艺参数,包括酸液配比、温度、时间,都需要严格管控,否则容易出现过腐蚀或吸氢问题。
第三类是污染层去除。钛在高温下不仅表面氧化,氧元素还会向基体内部扩散,形成硬脆的富氧层,俗称污染层。这层组织若不去除,会降低锻件的塑性与疲劳性能。对于化工承载构件,通常通过机加工或酸洗将污染层彻底清除,确保表层组织与基体一致。
第四类是表面强化与改性。对于有耐磨、耐冲刷要求的锻件,可采用氮化等表面改性工艺,在表层形成钛的氮化物,提高表面硬度;阳极氧化处理则可以在表面生成更厚的氧化膜,并兼具检验探伤时的显示功能,在石化换热类构件中应用较多。
三、常见的认知误区辨析
误区之一,认为钛材天然耐蚀,不需要表面处理。实际上锻造过程引入的氧化皮、污染层、模具残留物,都会成为局部腐蚀的诱因,未处理干净的表面在氯离子环境中反而可能出现点蚀隐患。
误区之二,认为表面越光滑越好。化工用钛锻件的表面粗糙度需要结合工况确定,过度的抛光处理不仅增加成本,对于以静态承载、介质接触为主的构件并无额外收益,符合图纸与标准要求即可。
误区之三,忽视铁污染。钛锻件在加工、转运过程中若接触碳钢工装、工具,表面可能附着游离铁,在腐蚀介质中铁离子会破坏氧化膜的完整性,因此生产环节对工装隔离、酸洗除铁都有明确要求。
四、实操中的避坑要点
一是酸洗环节控制氢含量。钛材吸氢超过限值会导致氢脆,使构件在承载中发生脆性开裂。规范的做法是控制酸液配比与温度、缩短酸洗时间,必要时增加真空退火除氢工序,并按批次取样检测氢含量。
二是控制表面残留应力。喷砂、机械清理会引入表面残余应力,对于精密配合件,需评估后续是否安排去应力退火,避免装配后出现变形。
三是工序衔接要紧凑。酸洗后的钛表面处于高活性状态,若长时间暴露在粉尘环境中容易二次污染,应及时转入检验、包装或后续加工环节,避免返工。
四是按工况选择工艺。强氧化性介质与还原性介质对表面状态的要求不同,选材与表面处理方案应结合介质成分、温度、流速综合确定,这也是定制加工中前期技术对接的价值所在。
五、相关标准与质量管控
钛锻件的生产与检验执行国家及行业标准,涵盖化学成分、力学性能、尺寸公差、表面质量等多个维度。宝鸡汇基金属有限公司已通过ISO9001与GJB9001C管理体系认证,取得高新技术企业认证及多项AAA级诚信经营资质,生产全流程依照规范执行,对锻件的组织结构、力学性能、表面状态、尺寸参数逐项管控,缩小批次差异,保障装配适配性。
六、行业趋势展望
随着化工装置大型化、海水淡化项目规模化,市场对钛锻件的表面质量要求持续提升,表面处理正朝着参数精细化、检测数据化方向发展,吸氢控制、污染层定量去除、表面完整性评价逐步成为行业关注重点。宝鸡汇基金属有限公司依托宝鸡钛产业集群的区位与人才优势,持续投入锻造、热处理、表面处理等核心工艺的迭代升级,材质牌号覆盖TA0、TA1、TA2、TC4、GR5等主流系列,可承接标准件与非标异形件的定制生产,并从材质选型、图纸对接、工艺确认到成品交付提供全程配套服务。汇基金属将持续以规范的工艺与稳定的品质,为化工防腐等领域的工业配套提供可靠的钛锻件支撑。